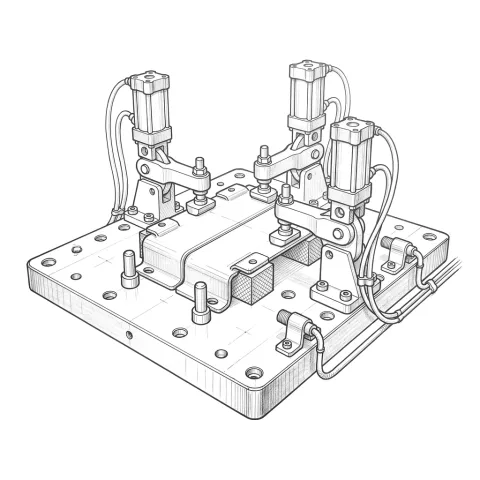
Robotik kaynakta kalite neden fikstürde?
Robot parçayı görmez. Programın varsaydığı yere kaynak yapar; program da parçanın fikstürdeki konumuna göre öğretilir. Parça bir milimetre farklı oturursa kaynak da bir milimetre kayar.
Kaynakçı bu farkı gözüyle görür ve telafi eder; robot bunu yapamaz. Kaynak dikişi takibi parçadan parçaya kalan küçük sapmayı yakalar, ama her seferinde farklı oturan ya da kaynak sırasında oynayan bir parçayı kurtaramaz. Bu yüzden bir kaynak robotu hücresinde kaliteyi önce fikstür belirler.
İyi bir fikstür nasıl çalışır?
- Konumlama (3-2-1 prensibi): Bir parça üç eksen boyunca kayabilir ve bu eksenler etrafında dönebilir; yani altı serbestlik derecesi vardır. Birincil yüzeydeki üç destek noktası, ikincil yüzeydeki iki nokta ve üçüncül yüzeydeki bir nokta bu altı serbestlik derecesini tanımlar. Parça her seferinde aynı altı noktaya dayanır. Esneyen ince sac parçalarda birincil yüzeyde üçten fazla destek kullanılır.
- Pimler ve referans yüzeyleri: Parça çoğu zaman iki delikten konumlanır: biri yuvarlak pimle, diğeri tek yönde boşluk bırakan yassı (elmas) pimle. Böylece delikler arası mesafedeki tolerans parçayı sıkıştırmaz. Referanslar, parçanın teknik resmindeki referanslarla aynı seçilir; böylece fikstür ile kalite ölçümü aynı dili konuşur.
- Bağlama: Bağlama elemanı parçayı konumlayıcıların üstüne bastırır; parçayı eğmez, yerinden itmez. Düşük adetli işlerde elle kumanda edilen mafsallı klempler, seri üretimde ise PLC'nin belirli bir sırayla kapattığı pnömatik bağlama silindirleri kullanılır. Önce parçayı referansa iten bağlama kapanır.
- Parça var ve bağlandı kontrolü: Endüktif sensörler parçanın yerinde olduğunu, silindir sensörleri de bağlamaların kapandığını doğrular. PLC hepsini görmeden robotu başlatmaz. Eksik ya da ters takılmış bir parça kaynaktan önce yakalanır.
Kaynak fikstürünü farklı kılan dört şey
- Isı. Kaynak parçayı çeker. Bağlama noktaları, çarpılmayı sınırlayacak ama kaynaktan sonra parçanın fikstürde sıkışıp kalmasına yol açmayacak yerlere konur. Fikstür ve kaynak sırası birlikte tasarlanır.
- Sıçrantı. Dikişe yakın destek ve pimlerde, sıçrantının kolay yapışmadığı bakır alaşımlı parçalar kullanılır. Sensörler, kablolar ve hareketli parçalar sıçrantıdan korunur. Sensör seçimini Senstronic sensörler sayfasında anlatıyoruz.
- Torç erişimi. Bağlama elemanları ve pimler, robotun torcu dikişe doğru açıyla getirmesini engellememelidir. Yeni bir hücrede bunu kurulumdan önce simülasyonda kontrol ederiz.
- Kaynak akımının dönüş yolu. Kaynak akımı parçadan fikstüre, oradan şase bağlantısına geçer. Bu yol tasarlanmazsa akım pimlerden, yataklardan ya da sensör gövdelerinden geçmeye çalışır; ark kararsızlaşır ve parçalar erken aşınır.
Aşınan parçalar ve varyant değişimi
Pimler, konumlama pedleri ve bakır destekler aşınır. Bunları sökülüp takılabilen, numaralı yedek parçalar olarak tasarlarız. Doğru tasarlanmış bir fikstürde aşınan pimi değiştirmek referansı kaydırmaz; robot programını yeniden öğretmek gerekmez.
Aynı hücrede birden fazla parça kaynatılıyorsa fikstürler hızlı değiştirme plakalarıyla değiştirilir ve referans pimleri sayesinde her seferinde aynı yere oturur. Fikstür üzerindeki bir kodlama, örneğin bir sensör kombinasyonu, hangi fikstürün takılı olduğunu PLC'ye bildirir ve PLC doğru robot programını seçer. Bu, yanlış programla kaynak yapılmasını önler.
Aynı prensipler montaj ve kontrol fikstürleri için de geçerlidir. Kontrol fikstüründe ek bir kural vardır: bağlama parçayı deforme etmemelidir, yoksa ölçülen şey parçanın kendisi değil, bağlama kuvvetinin etkisi olur.
Tasarım ve imalat tek ekipte
Fikstürleri tasarlıyor, talaşlı imalatını ve kaynaklı imalatını kendi atölyemizde yapıyoruz. Yeni bir parça revizyonu geldiğinde ya da bir pim beklenenden hızlı aşındığında, değişikliği çizen ekip parçanın yapılmasından da sorumludur. Bu, küçük bir değişikliğin hızlı ilerlemesine yardım eder; gerçek süre işin kapsamına bağlıdır.
Teslimde verilecek belgeleri ve fikstürün nasıl ölçüleceğini teklifte yazılı olarak belirtiriz.
Sık sorulan sorular
Fikstür yerine dikiş takibi kullanamaz mıyız? Kaynak dikişi takibinin düzeltebileceği sapmanın bir sınırı vardır. Parça kaynak sırasında fikstürde oynuyorsa hiçbir sensör bunu telafi edemez. Önce fikstür, sonra dikiş takibi.
Fikstürün fiyatını ne belirler? Parçanın boyutu ve karmaşıklığı, konumlama ve bağlama noktalarının sayısı, bağlamanın elle mi pnömatik mi olacağı, sensör sayısı, varyant değişimi gerekip gerekmediği ve istenen tolerans.
Bir fikstür ne kadar dayanır? Fikstür gövdesi uzun yıllar kullanılır. Pimler, pedler ve bakır parçalar ise üretim adedine bağlı olarak aşınır. Bakım planında hangi parçanın kaç çevrimde bir kontrol edileceği yazılı olmalıdır.