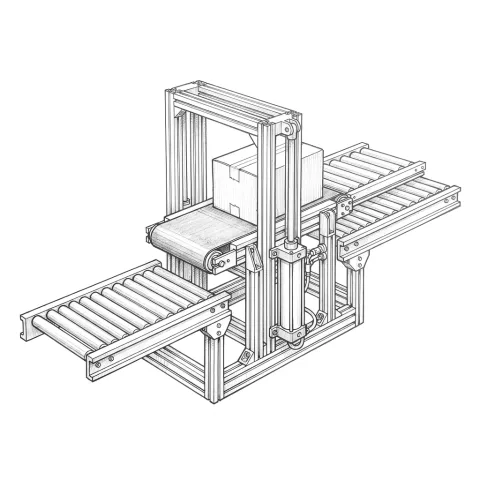
Sorun çoğu zaman konveyörde değil, konveyörlerin birleştiği yerdedir
Konveyör hattın en basit makinesi gibi görünür, bu yüzden genellikle en son düşünülür. Sonra sorunlar başlar. Ürün iki konveyörün birleştiği yerde takılır, biriktirme bölgesinde kutular birbirine bastırır, robot parçayı her seferinde biraz farklı bir yerde bulur. Bakım ekibi bir rulmanı değiştirmek için korumanın yarısını sökmek zorunda kalır.
Kontrol tarafı da ayrı bir sorundur. Hattın PLC'siyle haberleşmeyen bir konveyör, ilerideki istasyon durduğunda ürün göndermeye devam eder. Ya robot boşta bekler ya da operatör hattı elle yönetir.
Hangi konveyör, hangi iş için?
| Tip | Uygun olduğu iş | Dikkat edilecek nokta |
|---|---|---|
| Bantlı | Hafif ve orta ağırlıkta ürünler, düzgün olmayan tabanlar, küçük parçalar, eğimli taşıma | Biriktirmeye pek uygun değildir; bant ürünlerin altında akmaya devam eder, ürünler birbirine baskı yapar |
| Serbest rulolu (yerçekimli) | Düz ve sert tabanlı kutu, kasa, palet; enerji gerektirmeyen kısa aktarmalar | Hızı eğim ve ürün ağırlığı belirler, hızı kontrol etme imkânı sınırlıdır; eğim buna göre hesaplanmalıdır |
| Tahrikli rulolu | Kutu, kasa ve palet; bölgeli kontrol ve sıfır basınçlı biriktirme | Ürün tabanı en az üç ruloya basmalıdır; rulo aralığı ürüne göre seçilir |
| Zincirli | Palet, ağır iş parçası, yağlı ya da sıcak parçalar | Zincir gerginliği ve yağlama bakım planına girer; dişliler iyi korunmalıdır |
| Modüler plastik bant | Kavisli hatlar, yıkama gereken gıda ve ambalaj hatları | Bant malzemesi ürüne ve ortam sıcaklığına göre seçilir |
Konveyörün kendisi kadar hat elemanları da önemlidir:
- Tampon (biriktirme bölgesi): İki istasyon arasındaki hız farkını ve kısa duruşları karşılar. Önceki istasyon birkaç dakika dursa da robot beslenmeye devam eder.
- Transfer: Ürünü paralel hatlar arasında ya da dik açıyla başka bir konveyöre aktarır.
- Döner tabla: Akış yönünü ya da ürünün yönünü değiştirir; ürünü robotun alacağı yöne çevirmek için de kullanılır.
- Kaldırıcı ve asansör: Ürünü başka bir kota taşır; bir yürüme yolunun üstünden geçmek ya da üst kattaki bir hatta bağlanmak için kullanılır.
Tasarımda neye bakıyoruz?
- Ürün: Ağırlık, boyut, taban yüzeyi ve kırılganlık. Rulo aralığından bant tipine kadar her seçim buradan başlar.
- Hız ve aralık: Dakikadaki ürün sayısı ve ürünler arasındaki boşluk, robotun çevrim süresiyle uyumlu olmalıdır.
- Biriktirme: Ürünlerin birbirine dokunmadan beklemesi gerekiyorsa sıfır basınçlı biriktirme kullanırız. Hat bölgelere ayrılır, her bölge bir sensörle izlenir ve bir sonraki bölge doluysa durur. Kırılgan ya da etiketli ürünler sıra beklerken birbirini ezmez.
- Transfer noktaları: Sıkışmaların çoğu burada olur. Yükseklik farkı, iki konveyör arasındaki boşluk, hız farkı ve kılavuzların konumu birlikte ele alınır.
- Koruma: Rulolar, tamburlar, zincir dişlileri ve transfer boşlukları el ve parmak sıkışma noktalarıdır. Birim yük taşıyan konveyörler için Avrupa'da referans alınan emniyet standardı EN 619'dur.
- Bakım erişimi: Tahrik ünitesine, rulmanlara, bant gerdirme ve zincir yağlama noktalarına kolay açılan kapaklardan ulaşılabilmelidir.
- Kontrol entegrasyonu: Sensörler, frekans invertörleri, PLC ve robot hücresiyle sinyal alışverişi. Acil stop zinciri de buna dâhildir.
Bir sınırı baştan söyleyelim: konveyör, düzensiz gelen ürünü kendiliğinden düzene sokamaz. Ürün rastgele bir yönde geliyorsa mekanik yönlendirme ya da görüntü işleme gerekir. Bunu yerleşim aşamasında konuşuruz.
Robot hücresini ve hat sonunu beslemek
Robot, ürünü bilinen bir noktada ve bilinen bir yönde bulmayı bekler. Bu yüzden alma noktasında ürünü durduran, ortalayan ve yerinde olduğunu sensörle doğrulayan bir düzen kurarız. Hat sonundaki robotlu paletleme hücresine giren ürün akışı ve palet giriş-çıkış konveyörleri hücreyle birlikte tasarlanır. Konveyör hattın genel kontrolüne bağlanacaksa iş makine ve hat otomasyonu ile birlikte ele alınır.
Neler yapıyoruz?
- Akış analizi ve yerleşim
- Konveyörlerin ve hat elemanlarının mekanik ve elektrik tasarımı
- İmalat
- Sahada montaj ve mevcut hatla entegrasyon (saha montajı ve devreye alma)
- Devreye alma ve bakım ekibinize eğitim
Nasıl ilerliyoruz?
- Keşif: Ürünü, hattı, hedef hızı ve yerleşim alanını yerinde görürüz.
- Akış ve yerleşim: Konveyör tiplerini, tampon kapasitesini ve transfer noktalarını belirleriz.
- Tasarım: Mekanik, elektrik ve koruma tasarımı birlikte yapılır.
- İmalat ve ön test.
- Montaj ve bağlantı: Mevcut hatta bağlantıyı planlı bir duruşta, üretimi en az etkileyecek şekilde yaparız.
- Devreye alma ve eğitim.
Sık sorulan sorular
Mevcut hattımıza yeni bir konveyör bağlanabilir mi? Çoğu durumda evet. Yükseklik, hız, transfer noktası ve mevcut PLC ile sinyal alışverişi yerinde kontrol edilir. Eski hattın kontrol sistemi belgesizse önce onu çıkarırız.
Serbest rulolu konveyör yetmez mi? Kısa ve basit aktarmalarda yeter, enerji de gerektirmez. Ama hızı ancak sınırlı ölçüde kontrol edilebilir ve ürünler birbirine çarparak birikir. Robotun ürünü belirli bir noktada durmuş olarak bulması gerekiyorsa tahrikli ve bölgeli bir konveyör daha doğru bir seçimdir.