Göz yorulur, numune kontrolü kaçırır
Hat sonunda bir operatör her parçaya bakar. Vardiyanın ilk saatinde dikkatlidir, sekizinci saatinde değildir. Hızlı hatlarda her parçaya gözle bakmak zaten mümkün olmaz; kontrol saatte birkaç numuneye iner.
Hata da çoğu zaman tam bu aradan kaçar. Eksik bir klips, ters takılmış bir conta ya da okunmayan bir etiket müşteride ortaya çıkar. Ardından reklamasyon, 8D raporu ve depodaki tüm partinin ayıklanması gelir.
Görüntü işleme hangi kontrolleri yapar?
- Var/yok kontrolü: Vida, klips, conta, etiket gibi bileşen yerinde mi, doğru yönde mi?
- Ölçüm: Delik çapı, kenar mesafesi, boşluk gibi ölçüler tolerans içinde mi?
- Konum ve yön bulma: Parçanın nerede ve hangi açıyla durduğunu bulup robota iletir. Robot, rastgele konumdaki parçayı bu bilgiyle alır.
- Kod okuma: Barkod, DataMatrix ve yazı okuma (OCR). Okunan kod, parçanın izlenebilirlik kaydına bağlanabilir.
- Yüzey hatası: Çizik, ezik, leke, boya ya da kaplama hataları.
Nasıl çalışır?
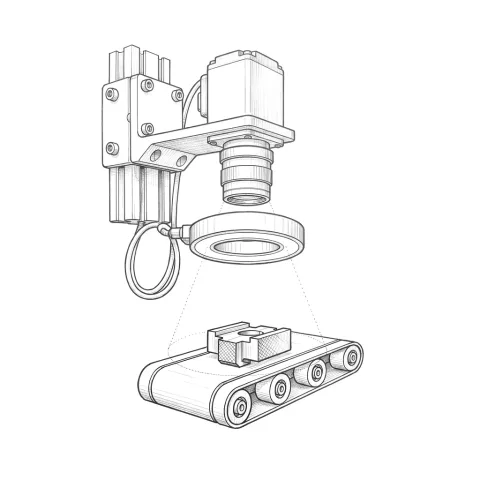
Kamera parçanın görüntüsünü alır, yazılım tanımlanan kontrolleri yapar ve sonucu çoğu uygulamada saniyenin bir kesri içinde PLC'ye ya da robota gönderir. PLC kötü parçayı ret hattına ayırır ya da makineyi durdurur. İstenirse her parçanın görüntüsü ve sonucu kaydedilir.
İşin yarısı kamerada değil, aydınlatmada ve parçanın sunumundadır. Arkadan aydınlatma kenarları ve delikleri net gösterir. Parlak metal yüzeylerde kubbe tipi difüz aydınlatma yansımaları bastırır. Çizik ve kabartmayı görmek için ışık yüzeye çok yatık bir açıyla verilir. Parça kameranın önüne her seferinde farklı açıyla ya da farklı mesafeden geliyorsa en iyi yazılım bile kararsız kalır.
Bir sınırı da baştan söyleyelim: kameranın ayırt edebileceği en küçük ayrıntı, görüş alanına ve sensör çözünürlüğüne bağlıdır. Geniş bir parçadaki çok küçük bir hatayı tek kamerayla görmek her zaman mümkün olmaz. Bunu kamera seçmeden önce örnek parçalarınızla test ederiz.
İyi parça ile kötü parçanın sınırını kim belirler?
Bu karar kalite ekibinizindir; biz onu ölçülebilir hâle getiririz. Gerçek iyi parçalardan, gerçek hatalı parçalardan ve kabul sınırındaki parçalardan bir numune seti hazırlarız. Sistem bu set üzerinde ayarlanır ve doğrulanır.
Her sistemde iki hata türü arasında bir denge kurmak gerekir. Sınır sıkı tutulursa iyi parçalar da reddedilir (yanlış ret) ve hat boşuna yavaşlar. Gevşek tutulursa hatalı parça geçer (kaçak). Hangi kontrolde hangisinin daha pahalı olduğunu kalite ekibinizle birlikte belirleriz.
Kapsamımız
Görüntü işleme sistemlerini ve sensörleri, uluslararası iş ortaklarımızın donanımıyla mevcut hatlara entegre ediyoruz. Kaynak süreçleri için ise kendi görüntü işleme sistemlerimizi geliştiriyoruz; kaynak banyosu izleme bunlardan biridir.
- Örnek parçalarla fizibilite testi
- Kamera, lens ve aydınlatma seçimi
- Mekanik bağlantı ve koruma
- Kontrol programının hazırlanması ve sınır değerlerinin ayarlanması
- PLC ve robot entegrasyonu
- Ret mekanizması ve reddedilen parçanın gerçekten ayrıldığının kontrolü
- Görüntü ve sonuç kaydı, izlenebilirlik
- Devreye alma, operatör ve kalite ekibi eğitimi
Proje nasıl ilerler?
- Kontrolün tanımı: Hangi hata aranıyor, en küçük boyutu ne, hat hızı ne?
- Numune seti: İyi, hatalı ve sınırdaki parçalar kalite ekibinizle birlikte seçilir.
- Fizibilite testi: Kamera ve aydınlatma örnek parçalar üzerinde denenir.
- Kurulum ve entegrasyon: Kamera istasyonu, PLC ya da robot bağlantısı, ret mekanizması.
- Doğrulama: Sistem numune setiyle ve gerçek üretimle test edilir, yanlış ret ve kaçak oranları birlikte izlenir.
Sık sorulan sorular
Mevcut hattımıza eklenebilir mi? Çoğu durumda evet. Kamera için yer, parçanın kameranın önünden sabit bir konumda geçmesi ve ret mekanizması için alan gerekir. Hat PLC'si eskiyse entegrasyon makine ve hat otomasyonu kapsamında ele alınır.
Yapay zekâ tabanlı görüntü işleme her şeyi çözer mi? Hayır. Derin öğrenme, şekli ve görünümü değişken olan yüzey hatalarında, klasik yöntemlerin zorlandığı yerde işe yarar. Ama eğitim için çok sayıda etiketlenmiş görüntü ister ve verdiği kararın nedenini açıklamak zordur. Ölçüm ve var/yok kontrolünde klasik yöntemler çoğu zaman daha hızlı ve daha öngörülebilirdir.
Robota parça aldırmak için de kullanılır mı? Evet. Kamera parçanın konumunu ve yönünü bulur, robot alma noktasını buna göre düzeltir. Makine besleme hücrelerinde parçalar sabit bir tepside gelmiyorsa bu yöntem kullanılır.