Fabrikalar neden kaynak robotuna geçiyor?
İki sebep hep öne çıkar. Birincisi kaynakçı: iyi bir kaynakçı bulmak zor, elde tutmak daha da zor. İkincisi tutarlılık: aynı parça sabah bir kaynakçının, gece başka bir kaynakçının elinden çıkar ve kesit sonuçları buna göre değişir.
Robot, programlanan yolu, hızı ve torç açısını her parçada aynı şekilde tekrarlar. Kaynakçılarınız da robota uygun olmayan, zor ve düşük adetli işlere geçer. Ama robot tek başına kaliteyi garanti etmez. Parça her seferinde aynı yere gelmiyorsa robot her seferinde aynı tutarlılıkla yanlış yere kaynak yapar.
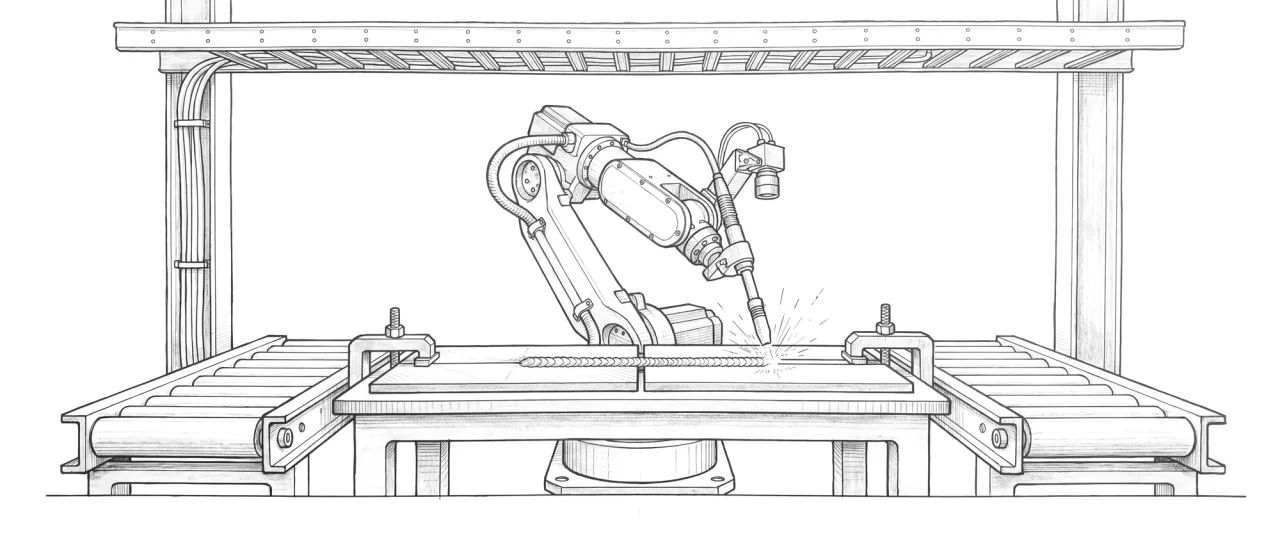
Hücrede neler var?
- Kaynak robotu ve robot kontrolcüsü: Erişim mesafesi ve taşıma kapasitesi, parçaya ve torç paketine göre seçilir.
- Pozisyoner: Parçayı döndürerek robotun her dikişe doğru açıdan ulaşmasını sağlar ve dikişi mümkün olduğunca yatay konuma getirir. Yatay konumda banyo yerçekimine karşı çalışmadığı için daha hızlı ve daha düzgün kaynak yapılır.
- Kaynak güç kaynağı, torç ve tel besleme ünitesi
- Torç temizleme istasyonu: Belirli aralıklarla gaz memesinin içindeki sıçrantıyı frezeyle temizler, tel ucunu keser ve sıçrantı önleyici sıvı püskürtür.
- Fikstürler: Kendimiz tasarlıyor ve imal ediyoruz. Ayrıntılar kaynak fikstürü sayfasında.
- Emniyet: Emniyet çiti, ark ışığına karşı perdeler, kilitli kapılar ya da ışık perdeleri, acil stop ve performans seviyesi belirlenmiş bir emniyet devresi.
- PLC ve operatör paneli: Parça tipi seçimi, istasyon sırası, arıza mesajları ve hattınızla haberleşme.
- Programlama, devreye alma ve eğitim: Robot programı, kaynak parametreleri, operatör ve bakım ekibinin eğitimi.
Gerekirse aynı hücreye kaynak dikişi takibi ve kaynak banyosu izleme eklenir.
Başarıyı robot değil, bu dört şey belirler
- Fikstür. Parçayı her seferinde aynı yerde tutmayan bir fikstür, en iyi robota bile yanlış yere kaynak yaptırır.
- Parça uyumu. Kaynakçı iki parça arasındaki aralığı görür ve telafi eder; robot bunu yapamaz. Kaynak ağzındaki aralık parçadan parçaya değişiyorsa sorun kaynakta değil, presten ya da kesimden gelen parçadadır. Buna keşifte numune parçalar üzerinde birlikte bakarız.
- Programlama. Torç açısı, hız ve parametreler kadar kaynak sırası da önemlidir. Dikişlerin sırası, ısıl çarpılmanın parçayı nereye çekeceğini belirler.
- Torç ve sarf malzeme bakımı. Aşınan kontak meme teli kaydırır, sıçrantıyla dolan gaz memesi gaz korumasını bozar, küçük bir çarpma torç ucunun konumunu (TCP) değiştirir. Bunların hepsi bakım planına yazılır.
Tek istasyon mu, iki istasyon mu?
Robot ark yakmıyorsa hücre üretmiyor demektir. Bu yüzden düzeni seçerken robotun ne kadar süre beklediğine bakarız.
| Düzen | Nasıl çalışır | Ne zaman uygun |
|---|---|---|
| Tek istasyon | Operatör yükler, robot kaynak yapar, operatör boşaltır. Biri çalışırken diğeri bekler. | Düşük adet, büyük parça, kaynak süresinin yükleme süresinden çok uzun olduğu işler |
| İki istasyon | Robot bir istasyonda kaynak yaparken operatör diğerini yükler, sonra robot öbür istasyona geçer. | Yükleme süresi kaynak süresine yakın olan seri üretim |
| Döner tabla | Tabla iki taraflıdır. Operatör dış tarafı yüklerken robot iç tarafta kaynak yapar, sonra tabla döner. | Küçük ve orta boy parçalar, kısa çevrim süresi |
İki istasyonlu düzende ve döner tablada yükleme süresi çevrim süresinden çıkar; robot, operatörün parçayı bağlamasını beklemez. İki taraf arasına bir ark perdesi konur ve emniyet devresi, robotun operatörün bulunduğu istasyonda kaynak yapmasını engeller. Hangi düzenin hedef çevrim sürenizi tutturduğunu kurulumdan önce simülasyonla gösteririz.
Sık sorulan sorular
Kaynak robotu hücresinin fiyatını ne belirler? Robot sayısı ve erişim mesafesi, pozisyonerin tipi ve eksen sayısı, istasyon sayısı, kaç parça varyantı için fikstür gerektiği, emniyet konsepti ve hattınıza entegrasyon. Kaynak dikişi takibi ya da kaynak banyosu izleme eklemek de fiyata yansır. Bu yüzden fiyatı parçanızı ve hedef çevrim sürenizi gördükten sonra veriyoruz.
Bir proje ne kadar sürer? Süreyi en çok robotun teslim süresi, fikstür sayısı ve üretim takviminiz belirler. Proje süresini kapsam netleştikten sonra teklifte yazılı olarak veririz.
Hücre CE işaretli mi teslim edilir? Robot, mevzuatta kısmen tamamlanmış makine sayılır ve üreticisinin birleştirme beyanıyla (Declaration of Incorporation) gelir. CE işareti robotun etrafına kurulan hücreye konur. Hücreyi kuran firma da mevzuat açısından genellikle makinenin imalatçısıdır. CE işareti için risk değerlendirmesi (ISO 12100), robot sistemleri için ISO 10218-2, emniyet devresi için ISO 13849-1, teknik dosya ve uygunluk beyanı gerekir.